

Nomenclature
Subscript
1. 서 론
2. 실험 및 측정 방법
2.1 모듈 적층 구조 및 소재
2.2 저온 일체화 라미네이션 공정 및 계면 평가
3. 결과 및 고찰
3.1 EVA 시트의 열수축에 따른 와이어 형상 변형 및 접촉 특성 저하 메커니즘
3.2 PET film 완충층 삽입을 통한 계면 압착력 보완 및 모듈 출력 개선
3.3 PET film 완충층 구조에서 솔더 소재 및 공정 온도에 따른 모듈 출력 특성 평가
4. 결 론
Nomenclature
: contact resistance, Ω
: total measured resistance, Ω
: solder-coated wire resistance, Ω
: finger electrode resistance, Ω
: contact resistivity, Ω・cm²
: short-circuit current, A
: short-circuit current density, mA/cm2
: maximum output power, W
: open-circuit voltage, V
Subscript
FF : fill factor
EVA : ethylene-vinyl acetate
PET : polyethylene terephthalate
PERC : passivated emitter and rear cell
MD : machine direction
TD : transverse direction
1. 서 론
결정질 실리콘 태양전지 모듈 제작에 일반적으로 적용되는 리본 접합(tabbing) 공정은 금속 리본과 셀 전극을 고온에서 접합하는 방식이다. 이 과정에서 솔더, 금속 리본 및 실리콘 간의 열팽창계수 차이와 공정 중 온도 변화로 인해 셀에 열응력과 휨이 발생할 수 있다1, 2). 버스바리스(busbarless) 태양전지에 다중 와이어를 적용하면 전면 Ag 사용량을 줄이고 핑거(finger) 전극의 전류 이동 경로를 단축함으로써 직렬저항 손실을 감소시킬 수 있다3, 4). 이러한 열적 부하를 줄이기 위해 별도의 고온 리본 접합 공정을 최소화하고, 전극 시트와 라미네이션 공정을 이용하여 전극 연결을 동시에 수행하는 셀/모듈 일체화 기술이 제안되어 왔다5, 6).
기존 모듈 제작에 주로 사용되는 60Sn40Pb 솔더 코팅 와이어는 융점이 190°C로 높아 160°C 이하의 저온 공정에서 충분히 용융되지 않는 한계가 있다. 반면, 40.5Sn58Bi1.5Ag 저융점 무연 솔더 코팅 와이어는 융점이 139°C로 낮아 160°C의 공정 온도에서도 충분히 용융될 수 있어 전면 핑거 전극과의 접합 특성을 개선할 수 있다5, 6). 최근에는 저온 태양전지 인터커넥션(interconnection)을 위한 SnBi계 솔더에 Ag를 첨가한 저융점 솔더가 연구되고 있으며, Ag 함량에 따라 솔더의 젖음성, 계면 금속간화합물 형성 및 접합 신뢰성이 영향을 받는 것으로 보고되었다7). 대표적인 솔더 합금의 조성과 융점을 Table 1에 정리하였다.
Table 1
Compositions and melting temperatures of representative solder alloys
| Solder composition (wt%) | Melting temperature (°C) |
| 60%Sn-40%Pb | 190 |
| 40.5%Sn-58%Bi-1.5%Ag | 139 |
| 95%Sn-5%Ag | 240 |
| 97%Sn-3%Cu | 300 |
| 95.5%Sn-4.0%Ag-0.5%Cu | 220 |
태양광 모듈용 EVA 시트는 라미네이션 과정에서 열이력과 방향에 따른 치수 변화를 나타낼 수 있으며, 이러한 거동은 모듈 제작 품질에 영향을 줄 수 있다8, 9, 10). 선행연구에서는 와이어 내장형 EVA 시트와 40.5Sn58Bi1.5Ag 저융점 솔더를 이용한 셀/모듈 일체화 공정을 제안하고, 라미네이션 공정 온도에 따른 전극 계면 접촉 비저항 및 모듈 출력 특성을 분석하였다6). 최근에는 polymer foil을 이용한 저온 솔더 와이어 접합 구조에서 polymer layer의 열기계적 변형 및 이동이 와이어와 셀 전극 사이의 접촉 상태에 영향을 미치며, 고온 노출에 따른 와이어 이동과 계면 분리가 전기적 특성 저하로 이어질 수 있음이 보고되었다11). 이는 저온 와이어 접합 구조에서 솔더 소재뿐만 아니라 와이어를 지지하는 polymer layer의 열기계적 거동도 계면 접촉 안정성에 영향을 미칠 수 있음을 보여준다. 다만, EVA 시트의 열수축에 따른 와이어 형상 변형과 계면 접촉 특성 저하 메커니즘을 구체적으로 분석한 연구는 제한적이며, 와이어 압착력 보완의 관점에서 PET film의 역할을 부착 방식별로 비교・검증한 연구 역시 부족하다. 특히 EVA 시트에 와이어를 직접 부착한 구조에서는 라미네이션 공정 중 EVA 시트의 고유 열수축 특성인 길이 방향(MD) 약 3%와 폭 방향(TD) 약 1%의 수축으로 인해 와이어의 정렬이 흐트러지고 전면 핑거 전극 상단에서 들뜸 현상이 발생하여 계면 접촉 저항과 모듈의 직렬저항이 증가할 수 있다.
따라서 본 연구에서는 선행연구의 전극 내장형 구조를 기반으로 EVA 시트의 열수축이 와이어 형상 변형 및 전극 계면 접촉에 미치는 영향을 분석하였다. 또한 세 가지 시료(EVA-1 시료, EVA-2 시료 및 PET film 시료)를 비교하여 PET film 삽입에 따른 계면 접촉 및 출력 특성의 변화를 분석하였다.
2. 실험 및 측정 방법
2.1 모듈 적층 구조 및 소재
본 연구에서는 전면에 핑거 전극만 인쇄된 PERC 구조의 p형 단결정 버스바리스 실리콘 태양전지(웨이퍼 두께: 170 µm)를 사용하였다. 배선 소재로는 직경 260 µm의 60Sn40Pb 및 40.5Sn58Bi1.5Ag 솔더 코팅 와이어를 사용하였으며, 평가용 모듈은 1×1 단위 모듈과 2×2 단위 모듈로 제작하였다.
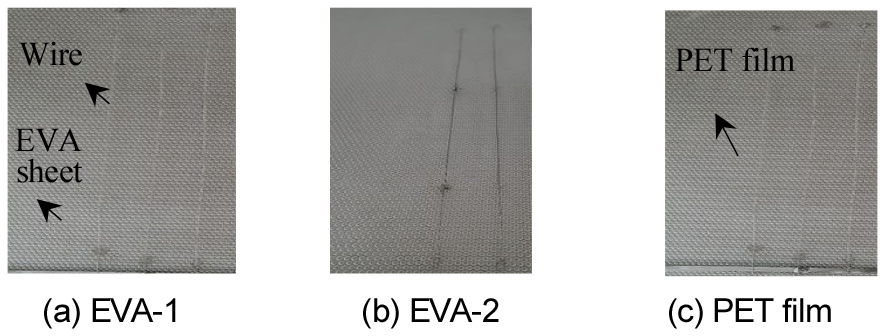
기본 모듈은 유리 / 상부 EVA 시트 / 전면 와이어 / 버스바리스 태양전지 / 후면 와이어 / 하부 EVA 시트 / 백시트 순으로 적층하였다. 와이어 부착 방식에 따라 EVA-1 시료, EVA-2 시료 및 PET film 시료로 구분하였다. EVA-1 시료는 EVA 시트의 양측에 와이어를 고정한 구조이며, EVA-2 시료는 EVA 시트의 양측과 중앙에 와이어를 고정한 구조이다. PET film 시료는 EVA 시트와 와이어 사이에 PET film을 삽입한 구조로, EVA 시트의 수축에 따른 와이어 변형을 억제하고 와이어의 압착력을 보완하기 위해 제작하였다. 각 시료에는 직경 260 µm의 와이어 12개를 적용하였으며, 세 가지 와이어 부착 방식을 Fig. 1에 나타내었다.
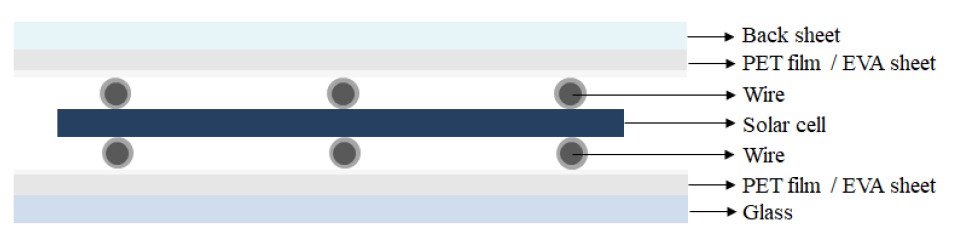
와이어 부착 방식에 따른 모듈 특성을 평가하기 위해 EVA-1 시료, EVA-2 시료 및 PET film 시료에 직경 260 µm의 60Sn40Pb 솔더 코팅 와이어를 적용하여 비교 실험을 수행하였다. 이후 솔더 소재에 따른 출력 특성 비교 실험에서는 와이어 부착 방식을 PET film 적용 구조로 고정하고, 40.5Sn58Bi1.5Ag 저융점 솔더 코팅 와이어를 적용하여 모듈을 제작하였다. PET film 완충층이 적용된 모듈의 전체 적층 구조와 와이어-셀 계면의 배치를 Fig. 2에 나타내었다.
2.2 저온 일체화 라미네이션 공정 및 계면 평가
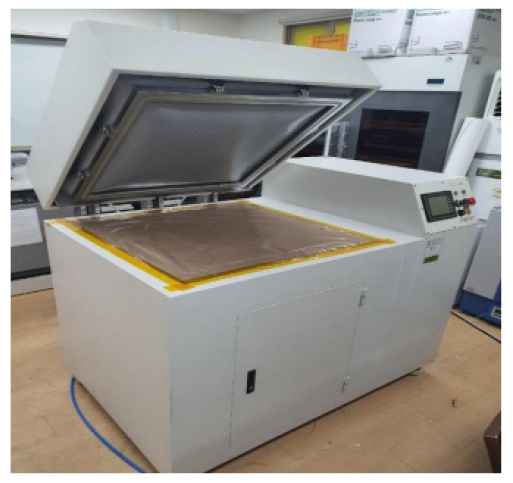
라미네이터의 열공정이 다른 3가지 구간인 Out heat, Mid heat 및 In heat의 설정 온도를 모두 160°C로 고정하였다. 공정 중 Up-vac01, Up-vac02 및 Up-vac03을 각각 60초씩 총 180초 동안 적용한 후, Upper-vac을 80초, Lower-vac을 5분 동안 순차적으로 적용하였다. 세부 라미네이션 공정 조건은 Table 2에 정리하였으며, 공정에 사용된 라미네이터는 Fig. 3에 나타내었다.
Table 2
Lamination process conditions used in this study
| Parameter | Condition |
| Out heat | 160℃ |
| Mid heat | 160℃ |
| In heat | 160℃ |
| Up-vac01 | 60s |
| Up-vac02 | 60s |
| Up-vac03 | 60s |
| Upper-vac | 80s |
| Lower-vac | 5min |
와이어와 셀 사이의 전기적 접촉 특성을 분석하기 위해 p형 실리콘 웨이퍼에 SiNₓ 박막을 증착한 후 전면 Ag 핑거 전극을 형성한 시료를 제작하였다. 시료의 전기 저항은 프로브 스테이션과 디지털 멀티미터(Model 2110, Keithley Instruments Inc.)를 이용하여 측정하였다. 전체 측정 저항()에서 와이어 고유 저항()과 Ag 핑거 전극 저항()을 제외하고, 와이어와 핑거 전극 사이의 계면 접촉 저항()을 분리하여 산출하기 위해 선행연구에서 사용된 저항 분리 모델을 적용하였다. 이를 식 (1)과 식 (2)에 나타내었다6).
여기서 는 와이어와 핑거 전극의 교차 접촉 면적을 의미한다. 태양전지 전극의 접촉 저항은 태양전지의 직렬저항과 전력 손실에 영향을 주는 주요 요소이다12, 13). 따라서 식 (1)과 식 (2)를 통해 산출한 접촉 비저항()을 라미네이션 공정 온도에 따른 전극 계면 접촉 성능의 정량적 평가 지표로 활용하였다. 최종 제작한 단위 모듈의 전류-전압(I-V) 특성과 효율은 솔라 시뮬레이터를 이용하여 분석하였다.
3. 결과 및 고찰
3.1 EVA 시트의 열수축에 따른 와이어 형상 변형 및 접촉 특성 저하 메커니즘
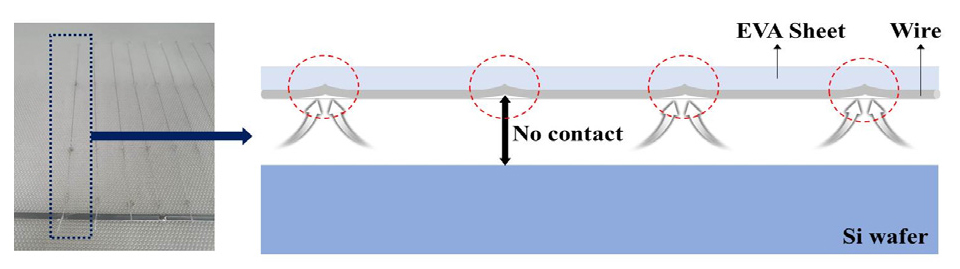
라미네이션 공정 중 EVA 시트에 와이어를 직접 부착한 EVA-1 시료와 EVA-2 시료에서는 EVA 시트의 고유한 방향성 열수축(MD 약 3%, TD 약 1%)으로 인해 고정된 와이어의 직진성이 저하되고 형상 변형이 발생하였다. Fig. 4에 나타낸 바와 같이, 이러한 와이어의 형상 변형은 핑거 전극 상단에서 와이어의 들뜸을 유발하였으며, 이에 따라 와이어와 핑거 전극 사이의 접촉 면적이 감소하였다. 이러한 계면 접촉 면적의 감소는 접촉 저항과 모듈의 직렬저항을 증가시켜 모듈 효율을 저하시킨 주요 원인으로 판단된다.
3.2 PET film 완충층 삽입을 통한 계면 압착력 보완 및 모듈 출력 개선
EVA 시트의 열수축에 따른 접촉 특성 저하 문제를 해결하고 와이어와 셀 사이의 압착력을 보완하기 위해 EVA 시트와 와이어 사이에 PET film을 삽입한 시료를 적용하였다. EVA-1 시료, EVA-2 시료 및 PET film 시료의 전류-전압 특성과 효율을 Fig. 5에 나타내었다. EVA 시트에 와이어를 직접 부착한 EVA-1 시료와 PET film 시료를 비교한 결과, PET film 시료의 모듈 효율은 EVA-1 시료보다 약 10% 높게 나타났다.
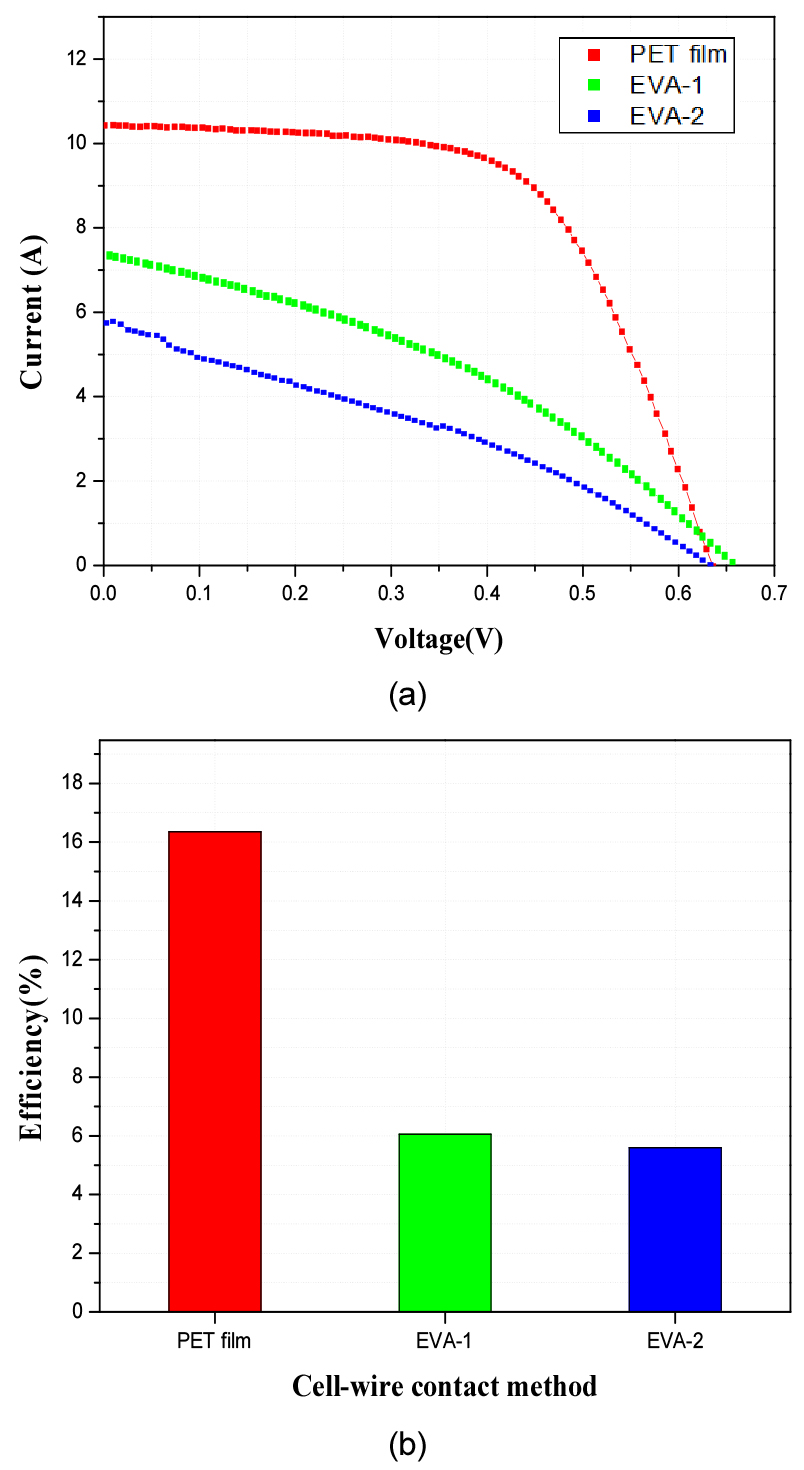
이는 EVA 시트와 와이어 사이에 삽입된 PET film이 라미네이션 공정 중 와이어의 형상 변형을 억제하고 압착력을 보완함으로써 셀과 와이어 사이의 접촉 특성을 개선했기 때문으로 판단된다.
3.3 PET film 완충층 구조에서 솔더 소재 및 공정 온도에 따른 모듈 출력 특성 평가
본 절에서 제시한 솔더 소재 비교 실험과 공정 온도 가변 실험은 서로 독립적으로 제작된 모듈 세트를 이용하여 수행하였다. 따라서 Table 3과 Fig. 7에 제시된 절대 효율값은 직접 비교하지 않고, 각 실험 내에서 나타난 상대적인 변화 경향을 중심으로 분석하였다.
Table 3
Output characteristics of modules fabricated with different solder-coated wires at a lamination temperature of 160°C
| Solder composition |
Voc (V) |
Isc (A) |
FF (%) |
Pmax (W) |
Eff. (%) |
| 60Sn40Pb | 0.635 | 10.425 | 60.697 | 4.019 | 16.36 |
| 40.5Sn58Bi1.5Ag | 0.656 | 10.947 | 59.577 | 4.275 | 17.40 |
와이어 부착 방식을 PET film 적용 구조로 고정하고, 직경 260 µm의 솔더 코팅 와이어 12개가 적용된 1×1 단위 모듈을 제작하였다. 160°C로 고정된 라미네이션 공정에서 솔더 코팅 와이어의 소재인 60Sn40Pb와 40.5Sn58Bi1.5Ag에 따른 모듈 출력 특성을 비교하였으며, 그 결과를 Table 3에 정리하였다.
160°C로 고정된 라미네이션 공정에서 융점이 190°C인 60Sn40Pb 솔더 적용 모듈의 효율은 16.36%였으며, 융점이 139°C인 40.5Sn58Bi1.5Ag 저융점 솔더 적용 모듈의 효율은 17.40%였다. 개방전압()은 0.635 V에서 0.656 V로 0.021 V 증가하였고, 단락전류()는 10.425 A에서 10.947 A로 0.522 A 증가하였다. 충진율(FF)은 60.697%에서 59.577%로 1.120%p 감소하였으나, 개방전압과 단락전류의 증가로 최대 출력()은 4.019 W에서 4.275 W로 0.256 W 증가하였다.
FF는 로 정의되며, Table 3의 값으로 계산하면 는 약 8.48% 증가한 반면 는 약 6.37% 증가하여, 증가한 와 가 증가에 동일한 비율로 반영되지 않으면서 FF가 감소하였다. 물리적으로 FF는 직렬저항 증가 및 병렬저항 감소와 같은 I-V 특성의 저항성 손실에 영향을 받는다. 본 연구와 같은 버스바리스 다중 와이어 구조에서는 와이어 저항, 핑거 전극 저항 및 와이어-핑거 전극 사이의 접촉저항이 직렬저항 성분으로 작용하여 FF에 영향을 미칠 수 있으며, 이러한 인터커넥션 저항과 FF의 관계가 선행연구에서 보고되어 있다5, 6). 또한 태양전지의 접촉저항은 직렬저항과 전력 손실에 영향을 주는 주요 요소로 보고되어 있다12, 13). 다만 본 솔더 소재 비교 실험에서는 각 모듈의 직렬저항, 병렬저항 및 국부적인 계면 접촉 특성을 독립적으로 정량화하지 않았으므로, 관찰된 FF 감소를 특정한 하나의 저항 성분에 직접적으로 귀속시키기는 어렵다. 이에 따라 40.5Sn58Bi1.5Ag 솔더 적용 모듈은 60Sn40Pb 솔더 적용 모듈보다 1.04%p 높은 효율을 나타내었다. 따라서 40.5Sn58Bi1.5Ag 솔더 적용 모듈의 효율 향상은 FF 개선이 아니라 와 의 증가에 따른 의 증가에 기인한 것으로 판단된다.
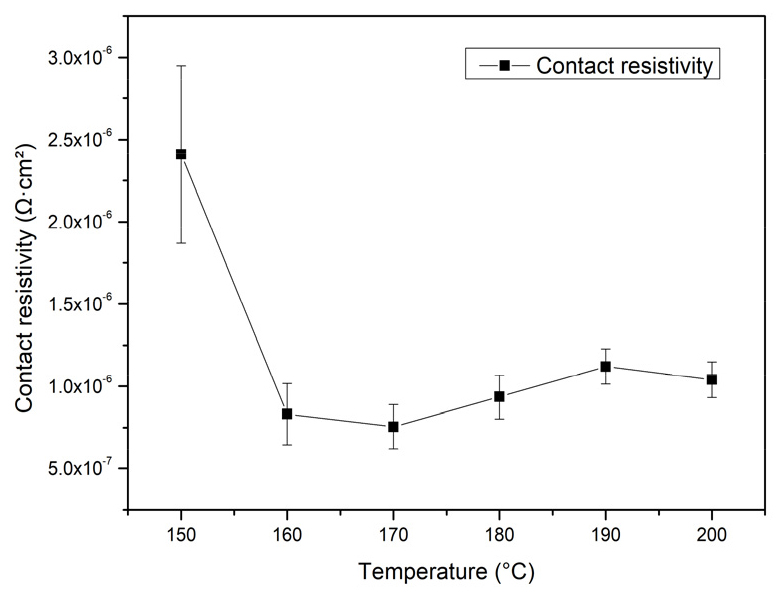
다음으로 40.5Sn58Bi1.5Ag 저융점 솔더 코팅 와이어의 공정 온도 의존성을 평가하기 위해 라미네이션 공정 온도를 150°C에서 200°C까지 변화시키며 전극 계면의 접촉 비저항(, )을 산출하였다. Fig. 6은 공정 온도에 따른 와이어와 핑거 전극 사이의 접촉 비저항 변화를 나타낸다.
Fig. 6에 나타낸 바와 같이, 공정 온도가 150°C에서 160°C로 증가함에 따라 접촉 비저항은 급격히 감소하였으며, 160°C 이상의 공정 온도에서는 낮은 접촉 비저항이 유지되는 경향을 보였다. 특히 170°C에서 가장 낮은 접촉 비저항이 나타났다. 이는 융점이 139°C인 40.5Sn58Bi1.5Ag 솔더가 160°C 이상의 공정 온도에서 충분히 용융되면서 와이어와 핑거 전극 사이에 우수한 전기적 접합을 형성했기 때문으로 판단된다.
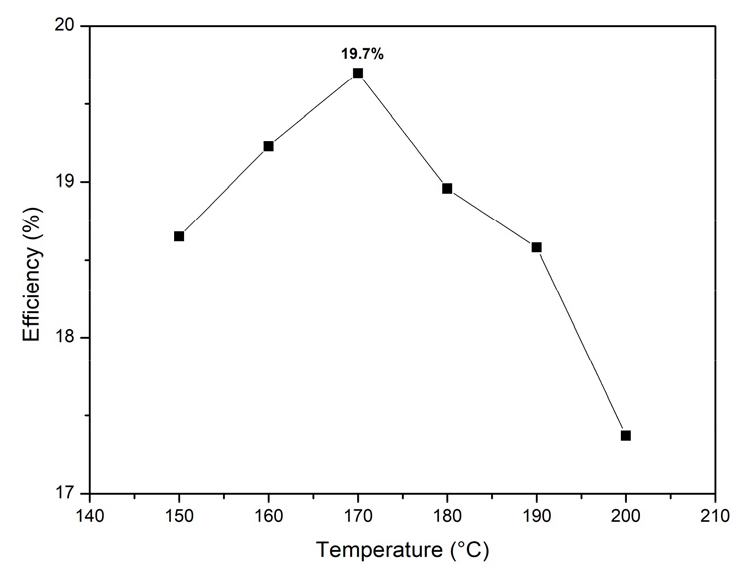
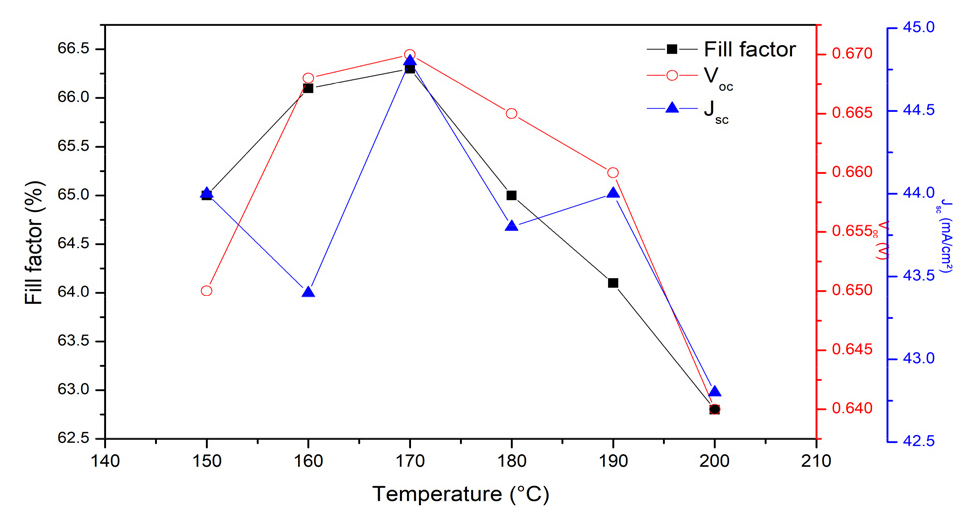
실제 모듈 패키징에서는 유리, EVA 시트 및 백시트 등의 구성 재료로 인해 라미네이터의 설정 온도가 와이어와 전극 계면에 직접 전달되지 않을 수 있다. 이를 고려하여 40.5Sn58Bi1.5Ag 저융점 솔더 코팅 와이어와 PET film 완충층 구조를 적용한 1×1 단위 모듈을 제작하고, 라미네이션 공정 온도를 150°C에서 200°C까지 변화시키며 출력 특성을 평가하였다. 공정 온도에 따른 모듈 효율의 변화는 Fig. 7에 나타내었으며, 충진율(FF), 개방전압() 및 단락전류밀도()의 변화는 Fig. 8에 나타내었다.
Fig. 7에서 모듈 효율은 공정 온도가 150°C에서 170°C로 증가함에 따라 상승하였으며, 170°C에서 19.7%의 최고값을 나타내었다. 반면, 공정 온도가 180°C 이상으로 증가함에 따라 모듈 효율은 점차 감소하였고, 200°C에서 가장 낮은 효율을 나타내었다. 이러한 결과는 저융점 솔더의 용융과 전극 접합을 위해 충분한 공정 온도가 필요하지만, 과도한 공정 온도는 모듈 출력 특성을 저하시킬 수 있음을 보여준다.
Fig. 8에서 FF는 모듈 효율과 가장 유사한 온도 의존성을 나타내었으며, 모듈 효율이 가장 높은 170°C에서 최대값을 보였다. 이는 170°C에서 가장 낮은 접촉 비저항이 나타난 Fig. 6의 결과와 일치한다. 해당 온도에서 와이어에 코팅된 저융점 솔더가 충분히 용융되면서 와이어와 핑거 전극 사이의 계면 접촉이 개선되었고, 이에 따른 직렬저항 감소와 FF 향상이 모듈 효율 증가에 기여한 것으로 판단된다. 150°C에서는 와이어에 코팅된 솔더가 충분히 용융되지 않아 와이어와 핑거 전극 사이에 안정적인 전기적 접합이 형성되지 못하였다. 또한 솔더보다 낮은 온도에서 용융된 EVA가 전극 계면으로 침투하면서 접촉 면적이 감소하고 직렬저항이 증가하여 FF와 모듈 효율이 저하된 것으로 판단된다.
Fig. 8에 나타낸 바와 같이, 와 는 150°C에서 190°C까지의 공정 온도 범위에서 FF에 비해 상대적으로 작은 변화를 보였으나, 200°C에서는 세 변수 모두 감소하였다. 특히 의 감소는 과도한 공정 온도에서 솔더의 용융 및 퍼짐이 증가하여 핑거 전극 접촉부 이외의 SiNₓ 패시베이션 박막 영역까지 솔더가 확장되고, 이에 따른 음영 손실이 증가했을 가능성이 있는 것으로 판단된다. 이러한 온도 의존성은 40.5Sn58Bi1.5Ag 저융점 솔더가 적용된 전극 내장형 구조에서 170°C일 때 가장 낮은 접촉 비저항과 가장 높은 FF가 나타나고, 과도한 공정 온도에서는 솔더 확산에 따른 음영 손실이 증가한다고 보고한 선행연구와도 유사한 경향을 보인다6). 따라서 계면 접촉 특성과 모듈 출력 특성을 종합적으로 고려할 때 170°C가 가장 적합한 라미네이션 공정 온도임을 확인하였다.
4. 결 론
본 연구에서는 저온 셀/모듈 일체화 패키징 공정에서 EVA 시트의 열수축이 전극 계면 접촉에 미치는 영향을 분석하고, PET film 삽입에 따른 구조적 개선 효과를 정량적으로 평가하였다.
라미네이션 공정 중 EVA 시트에 와이어를 직접 부착한 EVA-1 시료와 EVA-2 시료에서는 EVA 시트의 고유한 방향성 열수축(MD 약 3%, TD 약 1%)으로 인해 와이어의 형상 변형과 핑거 전극으로부터의 들뜸이 발생하였다. Fig. 4에 나타낸 바와 같이, 이러한 와이어의 들뜸은 와이어와 핑거 전극 사이의 접촉 면적을 감소시켰으며, 이에 따른 계면 접촉 저항과 모듈 직렬저항의 증가가 모듈 효율 저하의 원인으로 판단된다. 반면, PET film 시료에서는 EVA 시트와 와이어 사이에 삽입된 PET film이 와이어의 형상 변형을 억제하고 압착력을 보완함으로써 계면 접촉 특성을 개선하였다. Fig. 5에 나타낸 바와 같이, PET film 시료의 모듈 효율은 EVA-1 시료보다 약 10% 높게 나타났으며, 이는 PET film 적용에 따른 계면 접촉 특성 개선이 모듈 출력 향상에 기여했음을 보여준다.
PET film 완충층 구조에서 라미네이션 공정 온도를 160°C로 고정하여 솔더 소재에 따른 출력 특성을 비교하였다. Table 3에 나타낸 바와 같이, 40.5Sn58Bi1.5Ag 저융점 솔더 적용 모듈은 17.40%의 효율과 4.275 W의 최대 출력()을 나타내어, 16.36%의 효율과 4.019 W의 최대 출력을 나타낸 60Sn40Pb 솔더 적용 모듈보다 1.04%p 높은 효율을 보였다. 이때 FF는 감소하였으나, 와 의 증가에 따라 가 증가하였으며, 이에 따라 모듈 효율이 향상된 것으로 판단된다.
공정 온도 가변 분석에서는 Fig. 6에 나타낸 바와 같이, 접촉 비저항이 150°C에서 160°C로 증가하는 구간에서 급격히 감소하였으며, 160°C 이상의 공정 온도에서는 낮은 값이 유지되는 경향을 보였다. 특히 170°C에서 가장 낮은 접촉 비저항이 나타났다. Fig. 7과 Fig. 8에서는 170°C에서 각각 가장 높은 모듈 효율과 FF가 나타났으며, 이때 모듈 효율은 19.7%로 최대값을 보였다. 이러한 결과는 170°C에서 저융점 솔더의 충분한 용융으로 와이어와 핑거 전극 사이의 계면 접촉이 개선되고, 이에 따른 직렬저항 감소와 FF 향상이 모듈 출력 증가에 기여했음을 보여준다. 반면, Fig. 8에서 200°C 조건에서는 FF, 및 가 모두 감소하였으며, Fig. 7에서도 모듈 효율이 저하되는 경향을 나타내었다. 이는 과도하게 용융된 솔더가 핑거 전극 접촉부 이외의 SiNₓ 패시베이션 박막 영역까지 퍼지면서 음영 손실이 증가했을 가능성이 있는 것으로 판단된다. 따라서 계면 접촉 특성과 모듈 출력 특성을 종합적으로 고려할 때, 170°C가 40.5Sn58Bi1.5Ag 저융점 솔더와 PET film 완충층 구조에 가장 적합한 라미네이션 공정 온도임을 확인하였다.
결론적으로, PET film 완충층은 EVA 시트의 열수축에 따른 와이어의 형상 변형과 들뜸을 억제하고 압착력을 보완함으로써, 저온 일체화 패키징 공정에서 버스바리스 태양전지의 전극 계면 접촉 특성과 모듈 출력 특성을 개선하는 데 효과적인 구조임을 확인하였다.